مشکلات رایج پرینتر سهبعدی و راهحلهایی که واقعاً جواب میدهند
یکی از جذابترین بخشهای کار با پرینتر سهبعدی این است که میتوانید تقریباً هر ایدهای را به یک جسم واقعی تبدیل کنید. اما در کنار این جذابیت، تقریباً همه کاربران—از مبتدی تا حرفهای—با مشکلاتی روبهرو میشوند که میتواند کیفیت چاپ را کاهش دهد یا حتی باعث شکست کامل پروژه شود.
خبر خوب این است که بیشتر مشکلات پرینترهای سهبعدی دلایل مشخصی دارند و با چند تنظیم ساده قابل حل هستند. در بسیاری از موارد، ایراد از خود دستگاه نیست؛ بلکه از عواملی مانند تنظیمات نادرست، فیلامنت نامناسب یا عدم نگهداری صحیح ناشی میشود.
در این مقاله رایجترین مشکلات چاپ سهبعدی را بررسی میکنیم و راهکارهایی را معرفی خواهیم کرد که در عمل مؤثر هستند و توسط کاربران حرفهای نیز استفاده میشوند.
چرا قطعه به صفحه چاپ نمیچسبد؟
نچسبیدن لایه اول یکی از متداولترین مشکلات در چاپ سهبعدی است. اگر اولین لایه به درستی روی صفحه قرار نگیرد، احتمال شکست کل فرآیند چاپ بسیار زیاد خواهد بود.
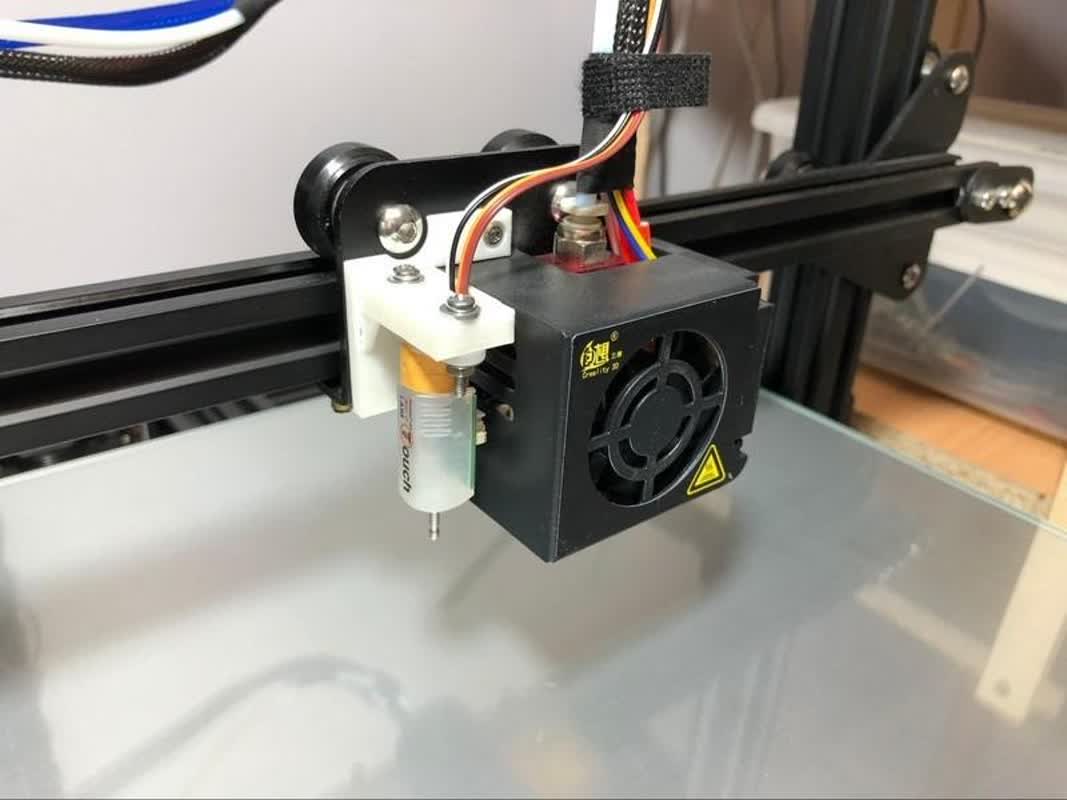
تنظیم صحیح Bed Level
مهمترین عامل در چسبندگی لایه اول، تراز بودن صفحه چاپ است.
اگر فاصله نازل از صفحه بیش از حد زیاد باشد، فیلامنت روی سطح قرار میگیرد اما اتصال مناسبی ایجاد نمیکند. از طرف دیگر، اگر نازل بیش از حد به صفحه نزدیک باشد، خروج مواد با مشکل مواجه میشود.
در بسیاری از پرینترهای جدید سیستم Auto Level وجود دارد، اما همچنان بررسی دستی و اطمینان از تنظیم صحیح فاصله نازل اهمیت زیادی دارد.
تمیز کردن سطح چاپ
حتی اگر صفحه چاپ کاملاً تراز باشد، چربی دست، گردوغبار یا بقایای چاپ قبلی میتوانند مانع چسبندگی مناسب شوند.
تمیز کردن منظم سطح چاپ با الکل ایزوپروپیل یا مواد توصیهشده توسط سازنده دستگاه، یکی از سادهترین راههای جلوگیری از این مشکل است.
انتخاب دمای مناسب Bed
دمای نامناسب صفحه چاپ نیز میتواند باعث جدا شدن قطعه شود.
هر نوع فیلامنت محدوده دمایی مخصوص خود را دارد. برای مثال PLA معمولاً به دمای پایینتری نسبت به ABS نیاز دارد. استفاده از دمای مناسب باعث افزایش چسبندگی و کاهش احتمال بلند شدن گوشههای قطعه میشود.
مشکل Warping چیست و چگونه رفع میشود؟
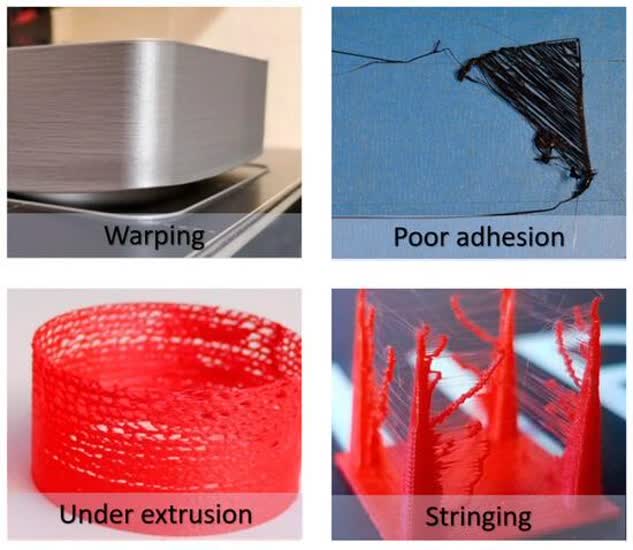
Warping به حالتی گفته میشود که گوشههای قطعه از صفحه چاپ جدا شده و به سمت بالا خم میشوند.
این مشکل بیشتر در چاپ قطعات بزرگ یا هنگام استفاده از فیلامنتهایی مانند ABS مشاهده میشود.
نقش دمای محیط
اختلاف زیاد دما بین قطعه و محیط اطراف یکی از دلایل اصلی Warping است.
وقتی لایههای چاپشده خیلی سریع خنک شوند، انقباض ناهمگون رخ میدهد و قطعه شروع به تغییر شکل میکند.
قرار دادن پرینتر در محیطی با دمای پایدار و دور از جریان مستقیم هوا میتواند تأثیر زیادی در کاهش این مشکل داشته باشد.
استفاده از Brim و Raft
در نرمافزارهای اسلایسر ابزارهایی برای افزایش چسبندگی قطعه وجود دارد.
- Brim چند لایه اضافی در اطراف مدل ایجاد میکند و سطح تماس را افزایش میدهد.
- Raft نیز یک پایه موقت زیر قطعه ایجاد میکند که به حفظ پایداری چاپ کمک میکند.
استفاده از این قابلیتها در بسیاری از موارد Warping را بهطور محسوسی کاهش میدهد.
علت رشته رشته شدن چاپ چیست؟
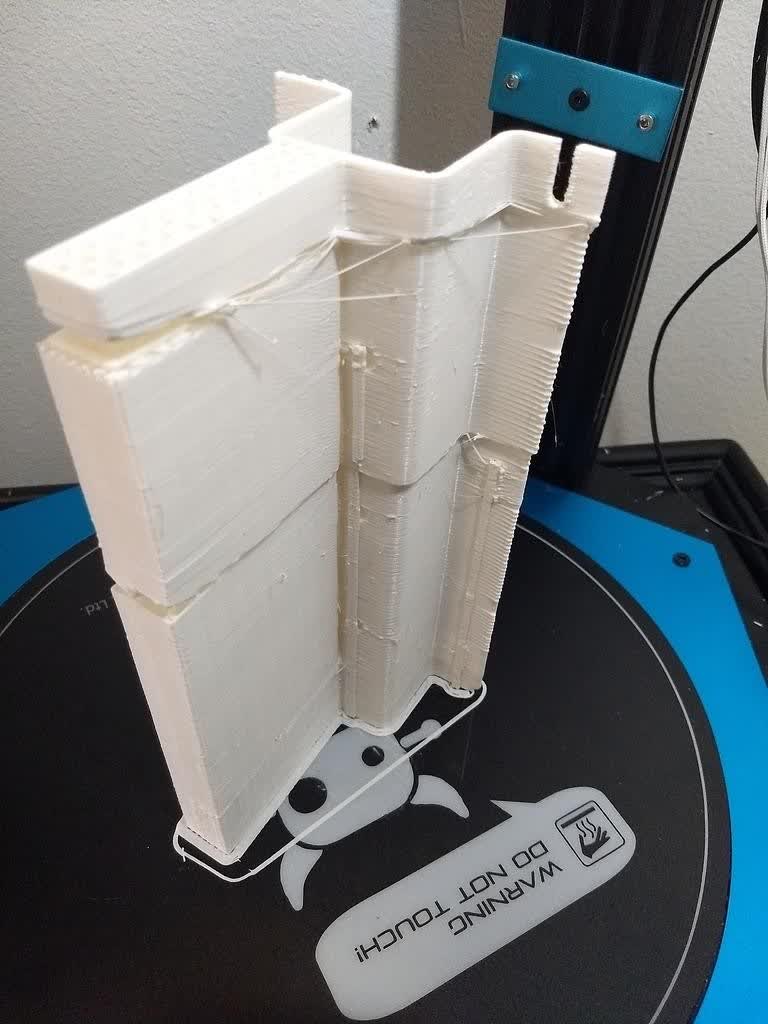
اگر پس از پایان چاپ، رشتههای نازک پلاستیکی بین بخشهای مختلف مدل مشاهده میکنید، با مشکلی به نام Stringing روبهرو هستید.
این مشکل بیشتر زمانی رخ میدهد که مواد مذاب هنگام حرکت نازل به نقاط مختلف از آن خارج شوند.
تنظیم Retract
Retract یا عقب کشیدن فیلامنت یکی از مهمترین تنظیمات برای جلوگیری از Stringing است.
زمانی که نازل بین دو نقطه حرکت میکند، اکسترودر مقدار کمی از فیلامنت را به عقب میکشد تا مواد اضافی خارج نشوند.
تنظیم صحیح فاصله و سرعت Retract معمولاً تأثیر زیادی در کاهش رشتههای ناخواسته دارد.
دمای بیش از حد نازل
اگر دمای نازل بیش از حد بالا باشد، فیلامنت بیش از اندازه روان میشود و احتمال خروج ناخواسته مواد افزایش پیدا میکند.
کاهش تدریجی دما و آزمایش مقادیر مختلف میتواند بهترین نقطه عملکرد را مشخص کند.
گرفتگی نازل و روش باز کردن آن
گرفتگی نازل یکی از مشکلاتی است که تقریباً هر کاربر چاپ سهبعدی حداقل یک بار تجربه میکند.
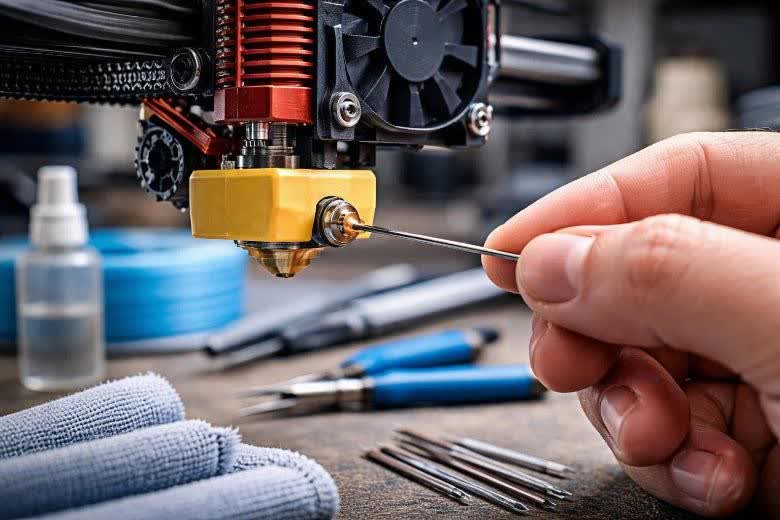
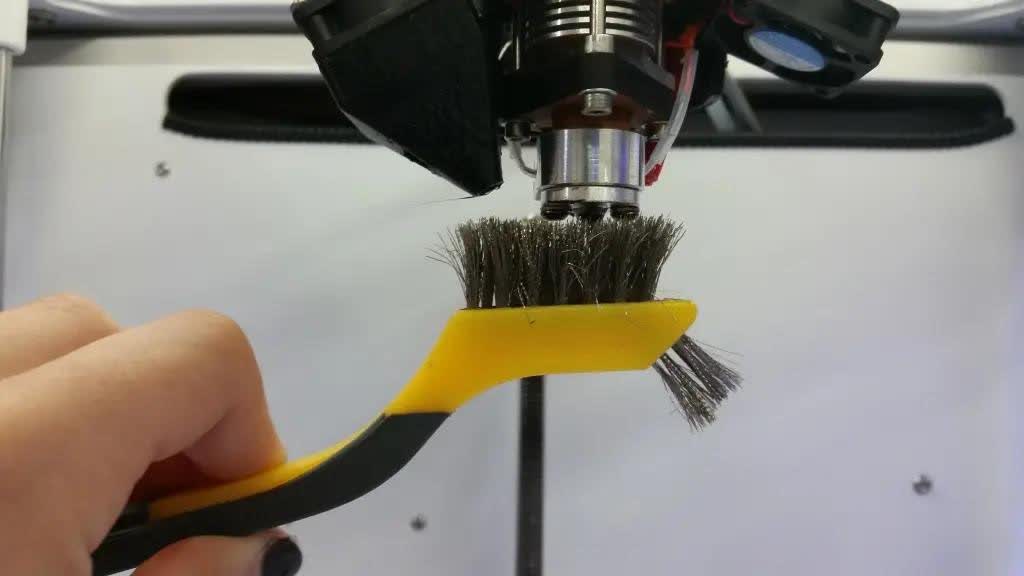
وجود گردوغبار، فیلامنت بیکیفیت یا باقیماندن مواد سوخته در نازل میتواند مسیر خروج مواد را مسدود کند.
تمیزکاری Cold Pull
یکی از مؤثرترین روشهای رفع گرفتگی جزئی، تکنیکی به نام Cold Pull است.
در این روش، فیلامنت تا دمای مشخصی گرم شده و سپس در حالی که هنوز کاملاً ذوب نشده است، از نازل خارج میشود. این کار بسیاری از ذرات و آلودگیهای داخل مسیر را خارج میکند.
تعویض نازل آسیبدیده
اگر نازل دچار فرسودگی، خوردگی یا آسیب فیزیکی شده باشد، تمیزکاری همیشه کافی نیست.
در چنین شرایطی تعویض نازل معمولاً سریعترین و مطمئنترین راهحل خواهد بود. خوشبختانه نازلها جزو قطعات نسبتاً ارزان و مصرفی پرینترهای FDM هستند.
جابجایی لایهها چرا اتفاق میافتد؟
گاهی اوقات مدل چاپشده به نظر میرسد که بخشی از آن بهطور ناگهانی جابهجا شده است. این مشکل با عنوان Layer Shift شناخته میشود.
شل بودن تسمهها
تسمههای محورهای حرکتی نقش مهمی در دقت حرکت دستگاه دارند.
اگر تسمهها بیش از حد شل باشند، موتورهای حرکتی نمیتوانند موقعیت دقیق هد چاپ را حفظ کنند و لایهها دچار جابهجایی میشوند.
بازرسی دورهای و تنظیم کشش تسمهها یکی از اقدامات ضروری در نگهداری پرینتر است.
سرعت چاپ بالا
سرعت بیش از حد میتواند فشار زیادی به سیستم حرکتی وارد کند.
در برخی موارد موتور قادر به اجرای دقیق دستورات نیست و بخشی از مسیر را از دست میدهد که نتیجه آن جابهجایی لایهها خواهد بود.
برای قطعات حساس بهتر است سرعت چاپ در محدوده استاندارد تنظیم شود.
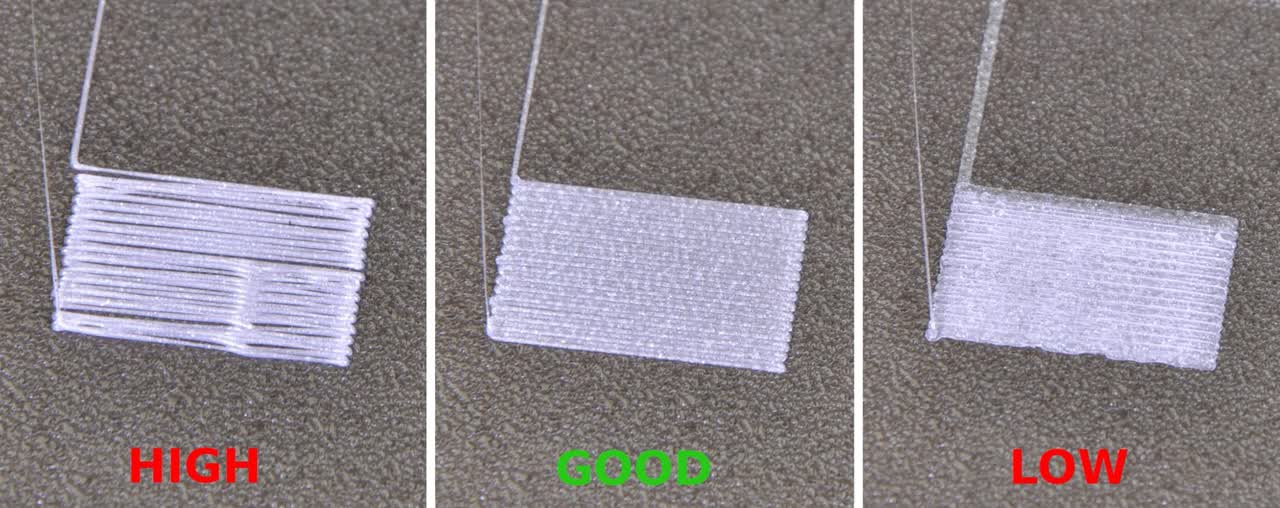
Under Extrusion و Over Extrusion چیست؟
این دو اصطلاح به مقدار خروج مواد از نازل مربوط میشوند.
در حالت Under Extrusion، مواد کمتر از مقدار مورد نیاز خارج میشوند و در حالت Over Extrusion، فیلامنت بیش از حد مورد نیاز روی مدل قرار میگیرد.
هر دو مشکل میتوانند کیفیت چاپ را بهشدت کاهش دهند.
تنظیم Flow Rate
Flow Rate میزان خروج فیلامنت را کنترل میکند.
اگر سطح مدل دارای شکاف و نواقص باشد، ممکن است نیاز به افزایش Flow داشته باشید. در مقابل، اگر دیوارهها بیش از حد ضخیم یا نامنظم باشند، کاهش Flow میتواند مشکل را برطرف کند.
کالیبره کردن اکسترودر
اکسترودر باید دقیقاً همان مقدار فیلامنتی را که نرمافزار درخواست میکند، وارد سیستم کند.
کالیبراسیون اکسترودر باعث میشود میزان واقعی خروج مواد با تنظیمات نرمافزار هماهنگ شود و مشکلات Under Extrusion یا Over Extrusion به حداقل برسند.
چگونه کیفیت چاپ را پایدار نگه داریم؟
رفع مشکلات مهم است، اما جلوگیری از ایجاد آنها اهمیت بیشتری دارد.
سرویس دورهای دستگاه
پرینتر سهبعدی نیز مانند هر دستگاه مکانیکی دیگری به نگهداری منظم نیاز دارد.
بررسی تسمهها، روانکاری قطعات متحرک، تمیز کردن فنها و کنترل وضعیت نازل باید به بخشی از برنامه نگهداری دستگاه تبدیل شود.
این اقدامات ساده میتوانند از بسیاری از مشکلات رایج جلوگیری کنند.
نگهداری صحیح فیلامنت
فیلامنتهایی که در معرض رطوبت قرار میگیرند معمولاً کیفیت چاپ را کاهش میدهند.
نگهداری قرقرهها در ظروف دربسته همراه با رطوبتگیر یا استفاده از Dry Box میتواند عملکرد چاپ را به شکل محسوسی بهبود دهد.
فیلامنت خشک نهتنها کیفیت سطح بهتری ایجاد میکند، بلکه احتمال گرفتگی نازل را نیز کاهش میدهد.
سوالات متداول
چرا چاپ در میانه کار خراب میشود؟
دلایل مختلفی مانند گرفتگی نازل، قطع تغذیه فیلامنت، جابجایی لایهها یا مشکلات مکانیکی دستگاه میتوانند باعث توقف یا خرابی چاپ شوند.
علت نچسبیدن لایه اول چیست؟
معمولاً تراز نبودن صفحه چاپ، آلودگی سطح یا دمای نامناسب Bed از مهمترین عوامل هستند.
بهترین دما برای PLA چقدر است؟
بسته به برند فیلامنت متفاوت است، اما معمولاً دمای نازل بین 190 تا 220 درجه سانتیگراد و دمای Bed بین 50 تا 60 درجه مناسب است.
چرا نازل مدام میگیرد؟
رطوبت فیلامنت، ذرات آلودگی، دمای نامناسب یا استفاده طولانیمدت از نازل فرسوده از دلایل رایج این مشکل هستند.
علت جابجایی محور چاپ چیست؟
شل بودن تسمهها، سرعت بیش از حد چاپ یا وجود مانع در مسیر حرکت محورهای دستگاه میتواند باعث جابهجایی لایهها شود.
آیا سرعت زیاد کیفیت چاپ را خراب میکند؟
بله. افزایش بیش از حد سرعت میتواند دقت چاپ را کاهش داده و مشکلاتی مانند Layer Shift یا افت کیفیت سطح را ایجاد کند.
چگونه مشکل Stringing را کم کنیم؟
تنظیم صحیح Retract، کاهش دمای نازل و استفاده از فیلامنت خشک از مؤثرترین راهکارها هستند.
هر چند وقت باید دستگاه را سرویس کنیم؟
بسته به میزان استفاده متفاوت است، اما بررسی و تمیزکاری کلی دستگاه بهصورت ماهانه برای اکثر کاربران توصیه میشود.
آیا نوع فیلامنت روی کیفیت چاپ تأثیر دارد؟
کاملاً. کیفیت مواد اولیه، میزان رطوبت و یکنواختی قطر فیلامنت مستقیماً بر کیفیت چاپ و عملکرد پرینتر اثر میگذارد.
جمعبندی
بیشتر مشکلات چاپ سهبعدی به دلایل مشخص و قابل رفع ایجاد میشوند. از نچسبیدن لایه اول و Warping گرفته تا Stringing و گرفتگی نازل، تقریباً همه این ایرادات با تنظیمات صحیح، نگهداری مناسب و استفاده از مواد باکیفیت قابل کنترل هستند. اگر بهجای تغییر مداوم تنظیمات، علت اصلی مشکل را پیدا کنید، میتوانید کیفیت چاپ را بهطور پایدار افزایش دهید و از پرینتر سهبعدی خود بهترین نتیجه را بگیرید.