اصول طراحی برای پرینت بهتر
داشتن یک مدل سهبعدی زیبا، لزوماً به معنای داشتن یک مدل قابل چاپ نیست. بسیاری از کاربران تازهکار تصور میکنند هر مدلی که در نرمافزارهای طراحی سهبعدی ساخته شود، بدون مشکل توسط پرینتر تولید خواهد شد. اما در عمل، تفاوت قابلتوجهی میان طراحی برای نمایش و طراحی برای چاپ سهبعدی وجود دارد.
پرینترهای سهبعدی، بهویژه مدلهای FDM، محدودیتهای فنی مشخصی دارند. زاویه سطوح، ضخامت دیوارهها، فاصله بین قطعات، میزان ساپورت موردنیاز و حتی جهت قرارگیری مدل روی صفحه چاپ، همگی بر کیفیت نتیجه نهایی تأثیر مستقیم میگذارند.
به همین دلیل در سالهای اخیر مفهوم Design for Additive Manufacturing (DfAM) به یکی از مهمترین اصول طراحی صنعتی تبدیل شده است. در این رویکرد، مدل از همان ابتدا با در نظر گرفتن محدودیتها و قابلیتهای چاپ سهبعدی طراحی میشود تا علاوه بر کیفیت بالاتر، مصرف فیلامنت، زمان چاپ و احتمال شکست پروژه نیز کاهش یابد.
در این مقاله با مهمترین اصول آمادهسازی مدل برای چاپ سهبعدی آشنا میشوید؛ اصولی که رعایت آنها میتواند تفاوت میان یک چاپ ناموفق و یک قطعه حرفهای را رقم بزند.
تفاوت طراحی معمولی با طراحی برای چاپ سهبعدی
در طراحی سنتی، معمولاً هدف ایجاد یک مدل زیبا یا آماده برای تولید با روشهایی مانند ماشینکاری، قالبگیری یا برش CNC است. اما چاپ سهبعدی فرآیندی لایهبهلایه است و همین ویژگی، قوانین طراحی را تغییر میدهد.
به عنوان مثال، یک قطعه ممکن است از نظر ظاهری کاملاً صحیح باشد، اما دارای بخشهایی باشد که بدون ساپورت در هوا معلق میمانند یا دیوارههایی داشته باشد که از حداقل ضخامت قابل چاپ نازکتر هستند. چنین مدلی هنگام چاپ دچار افت کیفیت، تاببرداشتن یا حتی شکست کامل خواهد شد.
در طراحی مخصوص چاپ سهبعدی باید به عواملی مانند موارد زیر توجه شود:
- حداقل ضخامت دیوارهها
- زاویه سطوح معلق (Overhang)
- محل قرارگیری ساپورتها
- جهت چاپ مدل
- انقباض متریال
- تلرانس قطعات مونتاژی
- مصرف فیلامنت و زمان چاپ
در واقع، هدف تنها ساخت یک مدل سهبعدی نیست؛ بلکه طراحی مدلی است که با کمترین مصرف مواد و بیشترین کیفیت، قابل چاپ باشد.
رعایت ضخامت دیوارهها
یکی از رایجترین دلایل شکست چاپ، نازک بودن بیش از حد دیوارهها است.
در نرمافزار طراحی ممکن است یک دیواره با ضخامت بسیار کم کاملاً طبیعی به نظر برسد، اما هنگام چاپ، نازل قادر به تولید دقیق آن نباشد.
ضخامت مناسب دیواره به چند عامل بستگی دارد:
- قطر نازل
- ارتفاع لایه
- نوع فیلامنت
- استحکام موردنیاز قطعه
در بیشتر پرینترهای FDM، قطر نازل استاندارد ۰٫۴ میلیمتر است. به همین دلیل بهتر است ضخامت دیوارهها مضربی از این مقدار باشد تا اسلایسر بتواند مسیر حرکت نازل را بهینه محاسبه کند.
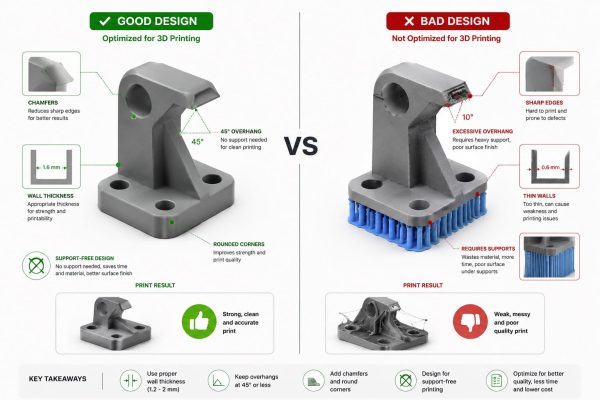
برای مثال، دیوارههای ۰٫۸، ۱٫۲ یا ۱٫۶ میلیمتری معمولاً نتایج بسیار بهتری نسبت به ضخامتهای نامنظم ایجاد میکنند.
حداقل ضخامت مناسب
اگرچه مقدار دقیق به نوع پرینتر و فیلامنت بستگی دارد، اما میتوان چند توصیه کلی ارائه کرد:
- قطعات تزئینی: حدود ۰٫۸ میلیمتر
- قطعات عمومی: ۱٫۲ تا ۱٫۶ میلیمتر
- قطعات کاربردی و تحت فشار: ۲ میلیمتر یا بیشتر
همچنین بهتر است در نقاطی که پیچ، خار یا اتصال مکانیکی قرار میگیرد، ضخامت بیشتری در نظر گرفته شود تا قطعه در اثر فشار ترک نخورد.
استفاده از ضخامت مناسب علاوه بر افزایش استحکام، باعث میشود چاپ یکنواختتر انجام شود و احتمال ایجاد سوراخ یا دیوارههای ناقص کاهش یابد.
طراحی بدون نیاز به ساپورت
ساپورتها در بسیاری از پروژهها اجتنابناپذیر هستند، اما هرچه بتوان مدل را به گونهای طراحی کرد که به ساپورت کمتری نیاز داشته باشد، کیفیت سطح نهایی بهتر و زمان چاپ کوتاهتر خواهد بود.
وجود ساپورت علاوه بر افزایش مصرف فیلامنت، باعث میشود پس از چاپ نیاز به عملیات جداسازی و پرداخت سطح داشته باشید. این موضوع در قطعات ظریف یا تزئینی میتواند کیفیت ظاهری را کاهش دهد.
به همین دلیل، طراحان حرفهای تلاش میکنند حتیالامکان مدل را به شکلی طراحی کنند که خودِ هندسه قطعه، نیاز به ساپورت را کاهش دهد.
زاویه مناسب سطوح
یکی از مهمترین مفاهیم در طراحی برای چاپ سهبعدی، زاویه Overhang است.
در بیشتر پرینترهای FDM، سطوحی که با زاویه حدود ۴۵ درجه یا کمتر نسبت به محور عمودی طراحی شوند، معمولاً بدون نیاز به ساپورت چاپ میشوند. با افزایش این زاویه، احتمال افتادگی فیلامنت و کاهش کیفیت سطح بیشتر میشود.
برای کاهش نیاز به ساپورت میتوانید از روشهای زیر استفاده کنید:
- تبدیل گوشههای تیز به پخ (Chamfer)
- استفاده از قوس بهجای لبههای کاملاً افقی
- تقسیم مدل به چند قطعه
- تغییر جهت قرارگیری قطعه روی صفحه چاپ
- طراحی پایههای موقت قابل جداسازی
این تغییرات کوچک میتوانند زمان چاپ را به شکل محسوسی کاهش دهند و کیفیت سطح نهایی را افزایش دهند.
یکی دیگر از نکات مهم، توجه به جهت چاپ است. گاهی تنها با چرخاندن مدل در اسلایسر، میتوان نیاز به ساپورت را تا حد زیادی کاهش داد و در عین حال استحکام قطعه را نیز در راستای نیروهای واردشده افزایش داد.
طراحی قطعات متحرک
یکی از جذابترین قابلیتهای چاپ سهبعدی، تولید قطعاتی است که از همان لحظه خروج از پرینتر قابلیت حرکت دارند. لولاهای یکپارچه، چرخدندههای مونتاژشده، زنجیرهای انعطافپذیر و مکانیزمهای مفصلی از جمله نمونههایی هستند که با طراحی صحیح میتوان آنها را بدون نیاز به مونتاژ چاپ کرد.
اما رسیدن به چنین نتیجهای تنها به دقت پرینتر وابسته نیست؛ بلکه طراحی مدل نیز نقش تعیینکنندهای دارد. اگر فاصله بین قطعات کمتر از مقدار استاندارد باشد، لایههای چاپشده به یکدیگر میچسبند و قطعه دیگر حرکت نخواهد کرد. از سوی دیگر، اگر این فاصله بیش از حد زیاد باشد، لقی ایجاد شده میتواند عملکرد مکانیکی قطعه را تحت تأثیر قرار دهد.
به همین دلیل در طراحی قطعات متحرک باید تلرانس چاپ، انقباض متریال و دقت واقعی پرینتر را همزمان در نظر گرفت.
فاصله بین قطعات
مقدار فاصله مناسب به عواملی مانند نوع پرینتر، کیفیت کالیبراسیون، قطر نازل و جنس فیلامنت بستگی دارد، اما برای بیشتر پرینترهای FDM میتوان این مقادیر را بهعنوان نقطه شروع در نظر گرفت:
- ۰٫۲ میلیمتر: برای پرینترهای دقیق و کاملاً کالیبرهشده
- ۰٫۳ تا ۰٫۴ میلیمتر: مناسب برای اکثر پرینترهای خانگی
- ۰٫۵ میلیمتر: برای قطعات بزرگ یا مدلهایی که حرکت آزاد اهمیت بیشتری دارد
اگر پروژه شما شامل قطعات مونتاژی است، بهتر است ابتدا یک نمونه آزمایشی کوچک چاپ کنید و بر اساس نتیجه، فاصلهها را تنظیم نمایید. این روش از هدررفت زمان و فیلامنت در چاپ قطعه نهایی جلوگیری میکند.
همچنین در طراحی قطعات متحرک، جهت قرارگیری مدل روی صفحه چاپ نیز اهمیت دارد. انتخاب جهت مناسب میتواند علاوه بر افزایش استحکام، حرکت روانتر قطعات را نیز تضمین کند.
بهینهسازی مدل برای کاهش مصرف فیلامنت
یکی از مزایای بزرگ چاپ سهبعدی، امکان کاهش مصرف مواد بدون افت محسوس در استحکام قطعه است. این موضوع بهویژه در پروژههای صنعتی و تولید قطعات متعدد، تأثیر مستقیمی بر هزینه و زمان چاپ دارد.
بسیاری از کاربران تصور میکنند هرچه مدل توپرتر باشد، مقاومت بیشتری خواهد داشت؛ در حالی که در بیشتر موارد، انتخاب تنظیمات مناسب در نرمافزار اسلایسر میتواند استحکام مطلوب را با مصرف مواد کمتر فراهم کند.
برای کاهش مصرف فیلامنت، این نکات را در طراحی و آمادهسازی مدل در نظر بگیرید:
- از ایجاد حجمهای توپر غیرضروری خودداری کنید.
- در صورت امکان، از ساختارهای داخلی (Infill) بهجای بدنه کاملاً توپر استفاده کنید.
- ضخامت دیوارهها را متناسب با کاربرد قطعه انتخاب کنید.
- قطعات بزرگ را در صورت امکان به چند بخش تقسیم کنید تا چاپ آسانتر و احتمال خطا کمتر شود.
- از طراحی جزئیات بسیار ریز و غیرضروری که تأثیری در عملکرد قطعه ندارند، پرهیز کنید.
در بسیاری از کاربردها، استفاده از Infill بین ۱۵ تا ۳۰ درصد همراه با الگوهای مناسب مانند Gyroid یا Cubic، تعادل خوبی بین استحکام، وزن و مصرف فیلامنت ایجاد میکند.
اشتباهات رایج هنگام طراحی برای چاپ سهبعدی
حتی کاربران حرفهای نیز گاهی با مشکلاتی مواجه میشوند که ریشه آنها در طراحی مدل است، نه در تنظیمات پرینتر. برخی از رایجترین این اشتباهات عبارتاند از:
- طراحی دیوارههای بیش از حد نازک
- ایجاد سطوح معلق با زاویه نامناسب
- در نظر نگرفتن تلرانس برای قطعات مونتاژی
- استفاده از گوشههای تیز بهجای پخ یا شعاع انحنا
- طراحی سوراخهایی که پس از چاپ کوچکتر از اندازه موردنظر میشوند
- نادیده گرفتن جهت قرارگیری قطعه هنگام چاپ
رفع این موارد در مرحله طراحی بسیار سادهتر و کمهزینهتر از اصلاح قطعه پس از چاپ است.
چند توصیه برای رسیدن به چاپی حرفهای
اگر میخواهید مدلهای شما با کمترین میزان آزمون و خطا چاپ شوند، این توصیهها را به یک عادت تبدیل کنید:
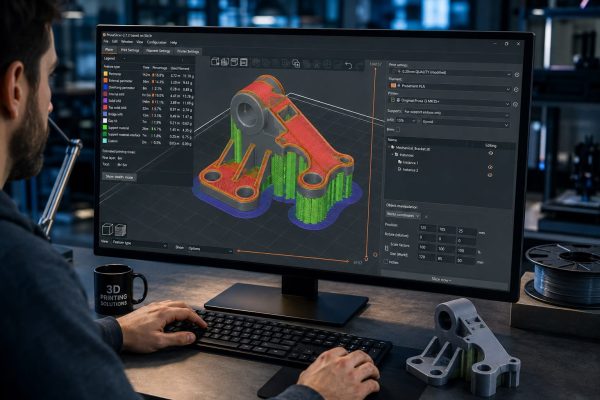
- قبل از چاپ نهایی، مدل را در نرمافزار اسلایسر بهصورت لایهبهلایه بررسی کنید.
- در صورت پیچیده بودن قطعه، ابتدا نسخهای کوچک یا بخشی از مدل را بهصورت آزمایشی چاپ کنید.
- از ابزارهای تحلیل مدل برای شناسایی دیوارههای نازک یا سطوح معلق استفاده کنید.
- جهت قرارگیری مدل روی صفحه چاپ را تنها بر اساس ظاهر انتخاب نکنید؛ استحکام و میزان ساپورت نیز اهمیت دارند.
- اگر قرار است قطعه تحت بار مکانیکی قرار گیرد، جهت لایهها را در راستای نیروهای اصلی طراحی کنید تا احتمال شکست بین لایهها کاهش یابد.
جمعبندی
طراحی مناسب، اولین و مهمترین گام برای دستیابی به یک چاپ سهبعدی موفق است. حتی پیشرفتهترین پرینترها نیز نمیتوانند ضعفهای یک مدل نامناسب را جبران کنند. رعایت اصولی مانند انتخاب ضخامت صحیح دیوارهها، کاهش نیاز به ساپورت، در نظر گرفتن تلرانس مناسب برای قطعات متحرک و بهینهسازی مصرف فیلامنت، نهتنها کیفیت چاپ را افزایش میدهد، بلکه زمان تولید و هزینه مواد اولیه را نیز کاهش میدهد.
اگر از همان ابتدای طراحی، محدودیتها و قابلیتهای فناوری چاپ سهبعدی را در نظر بگیرید، احتمال شکست چاپ به حداقل میرسد و قطعاتی دقیقتر، مقاومتر و کاربردیتر تولید خواهید کرد. در واقع، یک طراحی هوشمندانه، نیمی از مسیر رسیدن به چاپ حرفهای است.
سوالات متداول
حداقل ضخامت دیواره برای چاپ چقدر است؟
برای بیشتر پرینترهای FDM با نازل ۰٫۴ میلیمتری، حداقل ضخامت ۰٫۸ میلیمتر توصیه میشود. برای قطعات کاربردی، ضخامت ۱٫۲ تا ۲ میلیمتر عملکرد بهتری خواهد داشت.
چرا برخی مدلها قابل چاپ نیستند؟
مدلهایی که دارای دیوارههای بسیار نازک، سطوح معلق بدون ساپورت، هندسه معیوب یا تلرانس نامناسب باشند، ممکن است در فرآیند چاپ با مشکل مواجه شوند یا اصلاً قابل چاپ نباشند.
چگونه مدل بدون ساپورت طراحی کنیم؟
با استفاده از زاویههای مناسب (معمولاً تا حدود ۴۵ درجه)، ایجاد پخ و قوس، تقسیم مدل به چند بخش و انتخاب جهت صحیح چاپ میتوان نیاز به ساپورت را تا حد زیادی کاهش داد.
فاصله بین قطعات متحرک چقدر باید باشد؟
برای بیشتر پرینترهای رومیزی، فاصله ۰٫۲ تا ۰٫۴ میلیمتر مناسب است. البته این مقدار به دقت پرینتر، نوع فیلامنت و کیفیت کالیبراسیون بستگی دارد.
آیا مدلهای اینترنتی نیاز به اصلاح دارند؟
در بسیاری از موارد بله. ممکن است مدلهای دانلودشده برای نوع دیگری از پرینتر یا تنظیمات متفاوت طراحی شده باشند و نیاز به تغییراتی مانند افزایش ضخامت دیواره، اصلاح تلرانس یا تغییر جهت چاپ داشته باشند.
آیا طراحی پیچیده باعث شکست چاپ میشود؟
پیچیدگی مدل بهتنهایی مشکلساز نیست، اما اگر اصول طراحی برای چاپ سهبعدی رعایت نشده باشد، مدلهای پیچیده بیشتر در معرض خطا، افزایش زمان چاپ و مصرف بیرویه ساپورت قرار میگیرند.