راز یک چاپ موفق: چگونه لایه اول در پرینتر سهبعدی را بینقص تنظیم کنیم؟
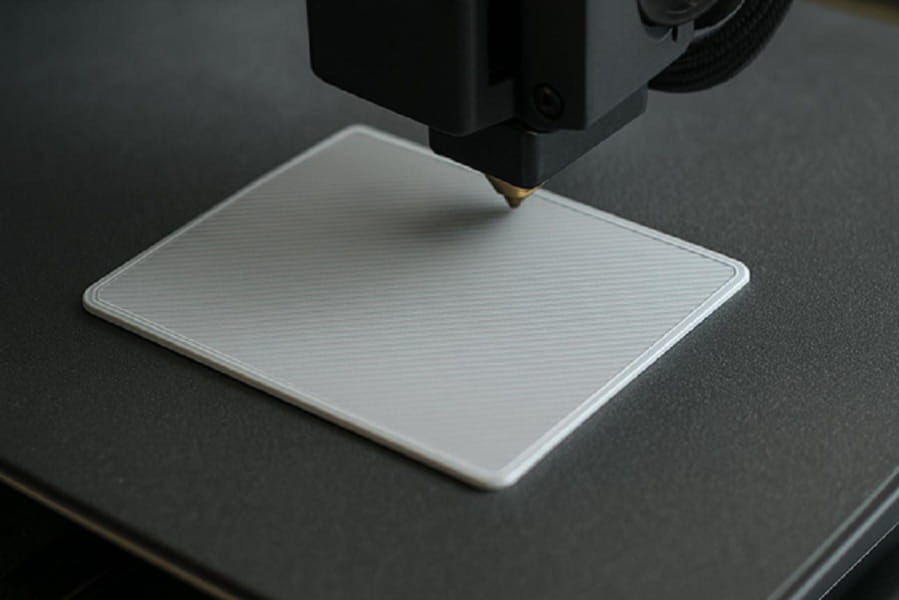
در دنیای چاپ سهبعدی یک جمله معروف وجود دارد: «اگر لایه اول درست چاپ شود، نیمی از مسیر را با موفقیت طی کردهاید.» این جمله شاید اغراقآمیز به نظر برسد، اما واقعیت این است که بخش بزرگی از مشکلات چاپ سهبعدی از همان چند ثانیه ابتدایی شروع میشود؛ زمانی که اولین خطوط فیلامنت روی صفحه چاپ قرار میگیرند.
بسیاری از کاربران تازهکار تصور میکنند کیفیت نهایی قطعه بیشتر به نوع پرینتر یا برند فیلامنت بستگی دارد، در حالی که حتی بهترین دستگاهها نیز بدون یک لایه اول مناسب نمیتوانند نتیجه مطلوبی ارائه دهند. جدا شدن قطعه از صفحه، تاب برداشتن گوشهها، ایجاد ناهمواری در دیوارهها و حتی شکست کامل پروژه معمولاً ریشه در تنظیم نبودن لایه اول دارند.
در این راهنما با مهمترین اصول تنظیم لایه اول آشنا میشویم تا بتوانید درصد موفقیت چاپهای خود را به شکل محسوسی افزایش دهید.
چرا لایه اول در چاپ سهبعدی حیاتی است؟
لایه اول پایه و اساس کل قطعه را تشکیل میدهد. همانطور که یک ساختمان بدون فونداسیون مناسب پایدار نخواهد بود، یک مدل چاپی نیز بدون چسبندگی مناسب در لایه اول نمیتواند کیفیت مطلوبی داشته باشد.
اگر اولین لایه بهدرستی روی صفحه چاپ قرار نگیرد، نیروهای ناشی از حرکت نازل، انقباض حرارتی فیلامنت و وزن لایههای بعدی میتوانند باعث جدا شدن قطعه از بستر شوند.
تاثیر لایه اول بر کل فرآیند چاپ
کیفیت لایه اول مستقیماً بر موارد زیر تأثیر میگذارد:
- میزان چسبندگی قطعه به صفحه چاپ
- دقت ابعادی مدل
- کیفیت سطح زیرین قطعه
- جلوگیری از Warping یا تاب برداشتن
- کاهش احتمال شکست چاپ در ساعات پایانی
در پروژههایی که چندین ساعت یا حتی چند روز زمان چاپ دارند، موفقیت لایه اول اهمیت بیشتری پیدا میکند؛ زیرا خرابی چاپ در مراحل پایانی میتواند به هدر رفتن زمان و مواد مصرفی منجر شود.
تنظیم فاصله نازل از صفحه چاپ
یکی از مهمترین عوامل موفقیت لایه اول، فاصله صحیح بین نازل و سطح چاپ است.
اگر نازل بیش از حد به صفحه نزدیک باشد، فیلامنت فضای کافی برای خروج نخواهد داشت و ممکن است سطح چاپ آسیب ببیند. در مقابل، اگر نازل بیش از حد بالا باشد، خطوط فیلامنت روی سطح نمیچسبند و بهراحتی جابهجا میشوند.
تست کاغذ برای تنظیم فاصله
یکی از قدیمیترین و در عین حال مؤثرترین روشها برای تنظیم فاصله نازل، استفاده از یک برگه کاغذ معمولی است.
برای انجام این کار:
- نازل را به موقعیت Home منتقل کنید.
- یک برگه کاغذ بین نازل و صفحه قرار دهید.
- پیچهای تنظیم را بچرخانید تا کاغذ با اندکی اصطکاک حرکت کند.
- این فرآیند را برای تمام نقاط اصلی صفحه تکرار کنید.
هدف این است که کاغذ نه کاملاً آزاد باشد و نه آنقدر تحت فشار قرار گیرد که حرکت نکند.
نقش Z Offset در کیفیت لایه اول
در بسیاری از پرینترهای مدرن، تنظیم دقیق فاصله نازل از طریق پارامتری به نام Z Offset انجام میشود.
Z Offset مشخص میکند نازل دقیقاً چه فاصلهای از سطح چاپ داشته باشد. حتی اختلافی در حد چند صدم میلیمتر میتواند کیفیت لایه اول را تغییر دهد.
نشانههای Z Offset نامناسب:
نازل بیش از حد پایین:
- له شدن خطوط فیلامنت
- ایجاد سطح زبر
- صدای اصطکاک نازل با صفحه
نازل بیش از حد بالا:
- جدا شدن خطوط از یکدیگر
- چسبندگی ضعیف
- ایجاد فاصله بین مسیرهای چاپ
بهترین تنظیمات لایه اول
تنظیمات لایه اول معمولاً با تنظیمات سایر لایهها تفاوت دارند و هدف اصلی آنها افزایش چسبندگی است.
سرعت چاپ لایه اول
یکی از رایجترین اشتباهات کاربران، چاپ سریع لایه اول است.
هرچه سرعت کمتر باشد، فیلامنت زمان بیشتری برای اتصال به سطح چاپ خواهد داشت.
برای اکثر فیلامنتها:
- 15 تا 20 میلیمتر بر ثانیه: بسیار مطمئن
- 20 تا 30 میلیمتر بر ثانیه: استاندارد
- بالاتر از 40 میلیمتر بر ثانیه: نیازمند تنظیمات دقیق
اگر با مشکل چسبندگی مواجه هستید، کاهش سرعت لایه اول یکی از اولین راهکارهایی است که باید امتحان کنید.
دمای نازل و Bed
دمای مناسب تأثیر مستقیمی بر کیفیت اتصال فیلامنت به بستر دارد.
برای فیلامنت PLA معمولاً این محدوده پیشنهاد میشود:
- دمای نازل: 200 تا 215 درجه سانتیگراد
- دمای: Bed 55 تا 65 درجه سانتیگراد
برای PETG:
- دمای نازل: 230 تا 250 درجه
- دمای: Bed 70 تا 85 درجه سانتیگراد
برای ABS:
- دمای نازل: 240 تا 260 درجه
- دمای: Bed 90 تا 110 درجه سانتیگراد
تنظیم دقیق دما به برند فیلامنت، محیط چاپ و نوع صفحه بستگی دارد.
مشکلات رایج لایه اول
حتی کاربران حرفهای نیز گاهی با مشکلات لایه اول مواجه میشوند. مهم این است که بتوانید علت مشکل را سریع تشخیص دهید.
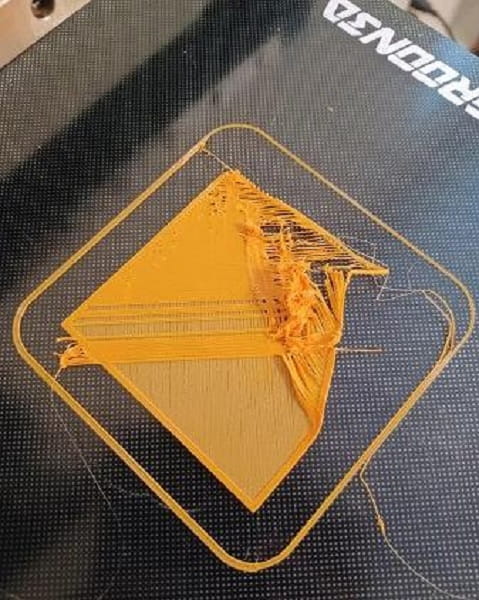
جمع شدن فیلامنت
گاهی فیلامنت به جای اینکه روی صفحه بخوابد، به دور نازل جمع میشود.
دلایل رایج:
- فاصله زیاد نازل از صفحه
- کثیف بودن سطح چاپ
- دمای پایین بستر
- رطوبت فیلامنت
در چنین شرایطی بهتر است ابتدا سطح چاپ را تمیز کرده و سپس Z Offset را بررسی کنید.
چسبندگی ضعیف
یکی از شایعترین مشکلات چاپ سهبعدی همین موضوع است.
نشانهها:
- جدا شدن گوشههای قطعه
- حرکت مدل روی صفحه
- ایجاد فاصله بین خطوط لایه اول
راهکارها:
- تمیز کردن سطح چاپ
- افزایش دمای Bed
- کاهش سرعت لایه اول
- تنظیم مجدد Bed Level
ابزارهایی که چسبندگی لایه اول را بهتر میکنند
گاهی حتی با وجود تنظیمات صحیح، شرایط محیطی یا نوع فیلامنت باعث کاهش چسبندگی میشود. در این شرایط استفاده از برخی ابزارهای کمکی میتواند مفید باشد.
چسب چاپ
چسبهای مخصوص چاپ سهبعدی برای افزایش اتصال قطعه به صفحه طراحی شدهاند.
مزایای استفاده از چسب:
- افزایش چسبندگی لایه اول
- کاهش احتمال Warping
- جداسازی آسانتر قطعه پس از سرد شدن
برخی کاربران حتی از چسب ماتیکی ساده نیز استفاده میکنند، اما محصولات تخصصی معمولاً عملکرد پایدارتری دارند.
صفحه PEI
سطوح PEI یا Polyetherimide طی سالهای اخیر به یکی از محبوبترین گزینهها در دنیای چاپ سهبعدی تبدیل شدهاند.
مزایای صفحه PEI:
- چسبندگی عالی برای PLA و PETG
- نیاز کمتر به چسب کمکی
- دوام بالا
- جداسازی آسان قطعه پس از خنک شدن
به همین دلیل بسیاری از پرینترهای مدرن بهصورت پیشفرض از صفحات PEI استفاده میکنند.
چند نکته حرفهای برای داشتن لایه اول بینقص
علاوه بر موارد گفته شده، رعایت چند نکته ساده میتواند تفاوت بزرگی ایجاد کند:
- قبل از هر چاپ صفحه را با الکل ایزوپروپیل تمیز کنید.
- از فیلامنت خشک و سالم استفاده کنید.
- پس از تعویض نازل، Z Offset را مجدداً تنظیم کنید.
- وضعیت تخت بودن صفحه چاپ را بهصورت دورهای بررسی کنید.
- برای قطعات بزرگ از Brim استفاده کنید.
- تغییرات دمای محیط را به حداقل برسانید.
این موارد ساده در عمل تأثیر چشمگیری بر موفقیت چاپ دارند.
سوالات متداول
بهترین سرعت برای لایه اول چقدر است؟
برای بیشتر پرینترهای FDM، سرعت 15 تا 25 میلیمتر بر ثانیه بهترین تعادل بین کیفیت و چسبندگی را ایجاد میکند.
چرا لایه اول به صفحه نمیچسبد؟
رایجترین دلایل شامل تنظیم نبودن Bed Level، فاصله نامناسب نازل، آلودگی سطح چاپ و دمای نامناسب بستر هستند.
آیا دمای Bed روی لایه اول تاثیر دارد؟
بله. دمای مناسب بستر باعث افزایش چسبندگی و کاهش احتمال جدا شدن قطعه میشود.
بهترین ارتفاع لایه اول چقدر است؟
برای اکثر نازلهای 0.4 میلیمتری، ارتفاع 0.2 تا 0.3 میلیمتر عملکرد بسیار خوبی دارد.
آیا Auto Level مشکل لایه اول را حل میکند؟
Auto Level کمک بزرگی به تراز کردن صفحه میکند، اما جایگزین تنظیم صحیح Z Offset نیست.
آیا تمیز کردن صفحه چاپ ضروری است؟
کاملاً. وجود چربی دست، گردوغبار یا بقایای چاپ قبلی میتواند چسبندگی را بهشدت کاهش دهد.
چه زمانی باید Z Offset را تغییر دهیم؟
پس از تعویض نازل، نصب صفحه چاپ جدید، تغییر سطح چاپ یا مشاهده مشکلات چسبندگی، بهتر است Z Offset مجدداً بررسی شود.
جمعبندی
اگر بخواهیم تنها یک عامل را به عنوان راز موفقیت در چاپ سهبعدی معرفی کنیم، آن عامل بدون تردید لایه اول است. تنظیم دقیق فاصله نازل، انتخاب سرعت مناسب، کنترل دمای بستر و تمیز نگه داشتن صفحه چاپ میتواند تفاوت میان یک چاپ حرفهای و یک پروژه ناموفق باشد. صرف چند دقیقه زمان برای تنظیم صحیح لایه اول، از ساعتها اتلاف وقت و هدر رفتن فیلامنت جلوگیری میکند و کیفیت نهایی قطعات شما را به شکل چشمگیری افزایش میدهد.